タグ: フィラメント

  • 出資していた「エタノールで表面処理できるフィラメント PolySmooth」と「自動表面処理する機械 Polysher」が届いたので試してみたよ

    出資していた「エタノールで表面処理できるフィラメント PolySmooth」と「自動表面処理する機械 Polysher」が届いたので試してみたよ

    出資していた「PolySmooth」と「Polysher」が届いたので、レビュー。

    実は1ヶ月前に届いてた

    実を言うと4月19日には既に届いていたんですが、とりあえずテストしてみた後、めんどくさくて仕事が忙しくてブログ更新が滞っておりました。

    開封。

    当然ながら説明書は英語。ただしそんなに難しい内容ではありません。

    意外と頑丈に梱包されています。

    設置場所を決定。予想はしてましたが、結構場所をとります。

    当初、付属品のスポイトが付いてないな・・・と思ってたら、緩衝材のようにつめ込まれていた周りのダンボールの中に包まれてました。捨てるところだったやないか。

    PolySmooth

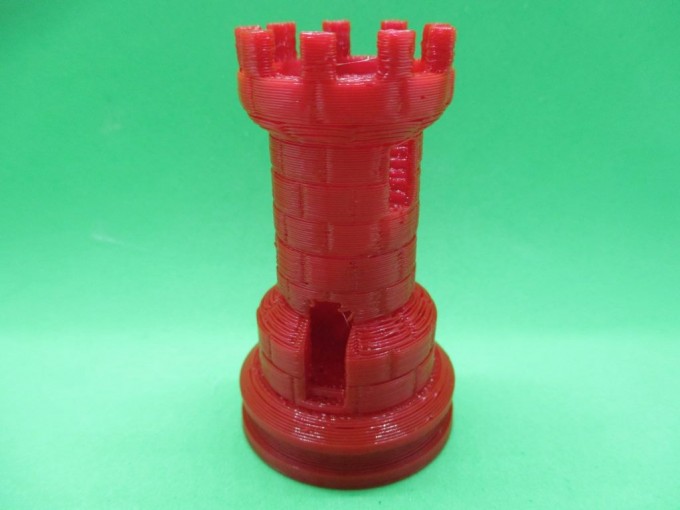
    まずは PolySmooth を造形してみます。積層ピッチは 0.2mm。造形温度は 210℃。

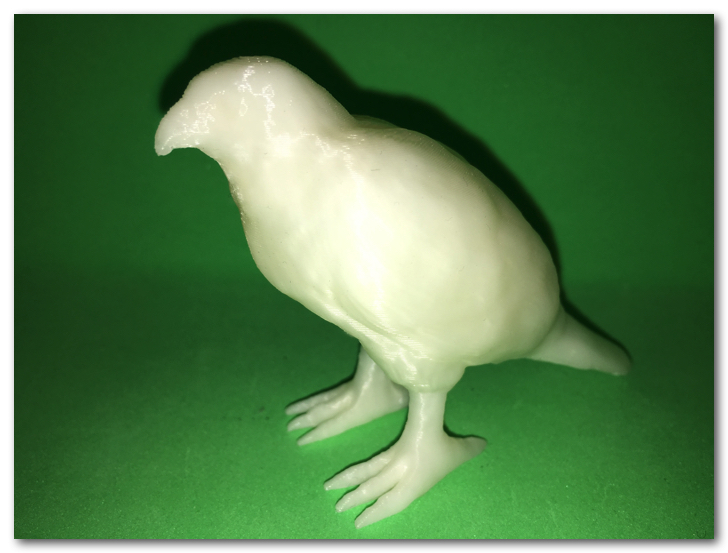
    かなり糸を引きやすい感じです。あと、全体的に軽い感じ。わずかですが。

    フィラメントとしての造形難易度は低めだと思います。最近 3Dプリンタのメンテナンスを怠っていたため、トップに穴が空いてしまいました。

    Polysher

    Polysmooth 専用のポリッシャー、Polysher は 70%以上(90%以上推奨)のエタノール、あるいはイソプロパノールを使用します。

    診療所に転がっている消毒用エタノールをとりあえず使ってみました。約80%のエタノールです。

    エタノールは超音波振動によって噴霧され、造形物表面にまとわりつきます。

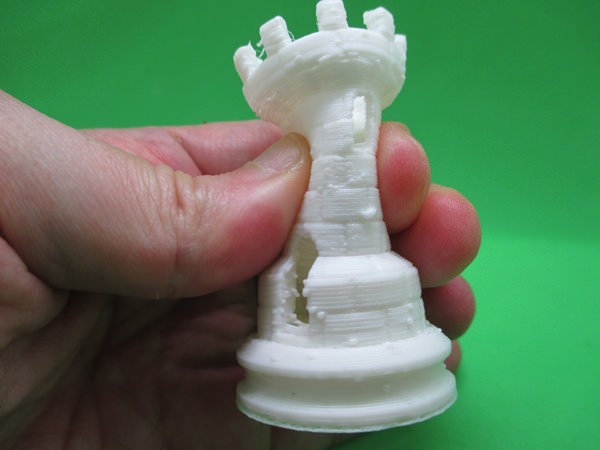
    30分処理した直後がこちら。このまま触ると表面は溶けているのでベタベタします。触れるようになるのは1時間ほどこのまま置いてから。

    一時間待った後がこちら。陶器のようにテカテカになります。積層痕はほぼ消えていますね。

    おっぱいもテカテカになります。

    ただ、積層間の接着は弱いと思います。少し力を入れると細いところはポキっと折れます。

    ただし、接着剤など使わずに破断面にエタノールを塗布してくっつけると綺麗に接着します。

    そのまま処理。

    表面積が大きいと、1時間だけでは少しベタッとしますので、2時間くらい放置したほうが良さそうです。

    エタノール濃度による差

    ひとまず 80%エタノールを使いましたが、推奨は90%以上。99%エタノールを使って違いを比べてみました。

    造形条件は同じ。処理時間も同じ。しかし、はっきりとした差は認められませんでした。推奨通り、70%以上なら問題はなさそうです。

    まとめ

    Polysher はPVB フィラメントである Polysmooth 専用品なので、他のフィラメントに使うことは出来ません。

    ただ、ABS 造形物にアセトンを使うよりもずっと手軽で安全なので、使うだけの価値はあると思います。

    今後、塗装などの実験をしたらまた報告したいと思います。

  • 3Dプリンタ「BS01」を使い始めて丸3年が経ちました

    3Dプリンタ「BS01」を使い始めて丸3年が経ちました

    2013年12月24日 にクラウドファンディングサイト「kibidango」にて出資を募っていた国産の超小型3Dプリンタ「BS01 BONSAI Mini」に出資し、ABS/PLA 組み立てモデル、いわゆる「初代 BS01」を手に入れたのが、2014年3月24日。1年経った時に「使い始めてちょうど一年経ちました」という記事を書き、2年経った時にも「使い始めて丸2年が経ちました」という記事を書きました。

    そしてさらに1年経った今、この1年で何をしてきたのか、3Dプリンタ界隈ではどんなことが起こったのか、3年目を振り返ってみたいと思います。

    3年目を振り返る

    ロストワックス鋳造用のフィラメント「MOLDLAY」で金属鋳造

    ロストワックス鋳造用のフィラメント「MOLDLAY」を使って金属鋳造してみました。

    PVBのフィラメントとその表面処理マシンに出資

    高品質な 3Dプリンタ用フィラメントを製造・販売している PolyMaker が、PVB(ポリビニルブチラール)のフィラメントとその表面処理マシンのセットをクラウドファンディングサイトにて出資を募っていたので、Super Early Bird 版(100名限定)に出資してみました。

    そろそろ届く予定ですので、また届いたらご報告したく候。

    マットな質感な PLA フィラメント「ProMatte™」を試す

    軽量で高品質、そしてマットな質感な PLA フィラメント、ProMatte™ のサンプルをボンサイラボ様から頂いたので試してみました。

    国産の高機能 ABS フィラメント「3D Prinstar」を試す

    「株式会社明成化学」という会社が国産の ABS フィラメント「3D Prinstar」の無料お試しキャンペーンを開催されていたので、応募してサンプルを頂戴し、使ってみました。

    かなり高機能な ABS フィラメントで、今でもよく使っています。

    3Dプリンタで口腔リハビリ用のトレーニングモデルを製作

    3Dスキャナと3Dプリンタを駆使して高齢者を想定した無歯顎(歯が全く無い顎)の模型に、舌部分を足したトレーニングモデルを製作してみました。

    Maker Faire Tokyo 2016 に参加

    参加と言っても出展ではなく単なる入場者ですが(^_^;)

    「歯医者ブロガー」として色々と見て回ってきました。

    造形後に彫刻できるフィラメント「Cx5sf」に出資

    造形後に彫刻できる、つまり研磨や切削といった「ディテール(細部)を潰す」処理方法ではなく、「ディテールを加える」という新たな発想のフィラメントに出資。

    そろそろ届く予定なんですがクラウドファンディングは気長に待つのが基本ですのでゆっくりと待ちます(^_^;)

    3Dプリンタでおっぱいを造形し続ける理由を熱弁

    たぶんこの1年間で最もウケた記事。おっぱいがいっぱいでした。

    LenaSevcikova / Pixabay

    3Dプリンタ「Qholia(クホリア)」の造形サンプルを頂いた

    最近週刊アスキーにも取り上げられた、個人向け3Dプリンタとしては驚異的な性能をみせる「Qholia(クホリア)」の造形サンプルを頂きました。

    あまりの造形品質の高さに、未だにずっと買おうか悩んでいたりします。

    ボンサイラボのハッピーキャットプロジェクトに参加

    BS01 ユーザーの力を結集してみんなでパーツを出力して巨大な招き猫を作るというプロジェクトに参加しました。

    99ドルの手の平サイズ3Dプリンタ「PocketMaker」に出資

    3台目として来る予定だった「Tiko」のプロジェクトが頓挫したので、同じく頓挫しそうな低価格プロジェクトに出資してみました(^_^;)

    3年目を振り返って

    BS01 が我が家に来てから丸3年、さらに色んな事が有りましたが、3Dプリンタ界隈はやはりそんなに劇的に変化していないように思います。

    ただ、「2016年に発売された個人向け3Dプリンタのまとめ」にも書きましたが、より精度を求めるためのオールメタル化の流れが強いように思います。

    今年はボンサイラボ様から BS01 の後継機種が発売予定ですが、4年目に突入した BS01 と歯医者ブロガーを今後とも宜しくお願い申し上げます。

  • 造形後に彫刻できるという3Dプリンタ用フィラメント「Cx5sf」に出資してみたよ

    造形後に彫刻できるという3Dプリンタ用フィラメント「Cx5sf」に出資してみたよ

    随分前から「そろそろ kickstarter で出資を募るから待っててね!」と言われ続けて待っていたのですが、ようやくクラウドファンディングが開始されましたので、出資してみました。

    元々は造形家の人が使うクレイ

    Adam Beane という造形家の方がプロデュースした「暖めると粘土のように形を変えられて、ナイフ等で彫刻できて、ワックスのように表面を綺麗に整えられる」造形用のクレイがあるんですが、それを 3Dプリンタで造形できるようにフィラメント状にした、という製品。

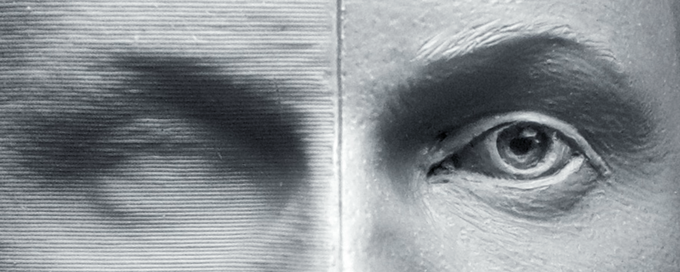
    造形後にプロが手を加えるとこんなことになっちゃうらしい。

    b4d2bba852c9d893b07d743afba6f106_original

    左側は 3Dプリンタを使ったことのある方なら誰もが見たことのあるはずの積層痕。それが右のように後処理を加えて凄いことになっちゃうっていう・・・・・いや、これは素人には無理やろ。

    これまでの3Dプリンタ造形物の後処理とは逆の発想

    これまで、熱積層方式の3Dプリンタの造形物を後処理するといえば、ABS 造形物ならアセトン、PLA なら表面コーティング、そしてアルコールで処理するという新素材もそろそろ登場予定ですが、どれも「造形時のディテール(細部)を潰してしまう」というデメリットが有りました。

    しかしこのフィラメントの場合、それとは逆の発想で「造形後にディテールを加える」という新たなスタイルが登場するわけです。

    出資したのは50ドルのプラン

    とりあえず、出資したのは「250g のフィラメント」と「造形後の彫刻・研磨用のツール一式」がセットになった 50ドルのプラン。他にも「壁紙」とか「ポスター」とか「ポストカード」とか色々付いてくるみたいですが、ごめん、ぶっちゃけ要りません(^_^;)

    ちなみに日本への送料は 50ドルになっていましたので、今回は 50ドル+ 50ドルで 100ドル出資しました。

    フィラメント単体で考えると 100 ドルで 250g のフィラメントが来ることになりますので、なかなかお高いフィラメントとなりました。

    発送予定は来年の 5月、ということなので、気長に待ちたいと思います。

    こちらからは以上です。

  • ボンサイラボがバーベイタムの「研磨できるPLA」を値下げ、さらに「反りにくいABS」を発売!

    ボンサイラボがバーベイタムの「研磨できるPLA」を値下げ、さらに「反りにくいABS」を発売!

    タイトルで全てを語りきりましたけども!

    以前、「研磨できるPLA」としてご紹介した、ボンサイラボ監修のバーベイタム PLA フィラメント。今回その PLA フィラメントが値下げされ、500g 2,980円で販売されることになったとのこと。高機能 PLA としてこの価格は破格だと思います。

    また、Facebook の BS01 コミュニティ内でテストしていた「反りにくいABSフィラメント」が無事ボンサイラボ様から発売となりました。

    「Apex3D」というこの ABS フィラメントは、以前お伝えした新鋭の国産フィラメントである「3DPrinstar」と同様、「反りにくい」という特性を備えている ABS フィラメントですが、「反りにくさ」という点では、この Apex3D の方に軍配が上がると思います。というか、おそらく今まで試してきたどの ABS フィラメントよりも「反りにくい」です。

    ヒートベッドなしでもほとんど反ることはなく、積層間の接着も非常に優秀なので、精度や頑強さを求めたい場合に良いと思います。

    ただし、あくまでも ABS であり、「反りにくい」なので、冬場などに大型造形をする場合には多少は反ります。

    個人的な見解ですが、「反りにくさ」を求めたい場合にはこの「Apex3D」を、造形後の後処理(切削・研磨)のしやすさを求めたい場合には「3DPrinstar」を使用されると良いかと。

    こちらからは以上です。

  • 新鋭の国産フィラメント「3D Prinstar」のサンプルを頂いたので試してみたよ

    新鋭の国産フィラメント「3D Prinstar」のサンプルを頂いたので試してみたよ

    「株式会社明成化学」という会社が国産の ABS フィラメント「3D Prinstar」の無料お試しキャンペーンを開催されていたので、応募してサンプルを頂戴しました。

    さっそくテストしてみましたので、御報告致します。

    ちなみに無料お試しキャンペーンは定員100名に達したため、終了しています(^_^;)

    かなり高品質な ABS フィラメント

    公式サイトの説明では

    特徴

    ・MADE IN JAPAN
    日本製機械+日本人による生産、品質管理
    ・安定した線径、少ない糸ひきで美しい造形が可能
    線径は生産中常時モニターし、規格外品は廃棄
    原材料の事前乾燥によりフィラメント内の水分を排除し、糸引きを抑制
    ・フィラメントがバラけず、絡まず使い易い
    丁寧な巻取り、製品包装前の巻きグセつけにより使い易さを向上
    ・工場品質をそのままお届けする高品質包装
    湿気を寄せ付けないアルミフィルムでの真空包装

    と書かれていましたが、まさにそのとおりだと思います。

    無料お試しキャンペーン、ということなので、少量送られてくるのかと思っていたら、がっつり 1kg でした。

    May 30 20161

    おそらく製品と同じ状態だと思います。

    May 30 20163

    しっかりと真空梱包されているようです。開けた時に「プシューッ」と音がしました(^_^;)

    May 30 20164

    プリント推奨温度は 210℃ とABS にしてはかなり低め。推奨ベッド温度は110℃ でしたが、3Dプリンタ「BS01」はベッド温度100℃ が最大ですので、ベッド温度は 100℃ で造形してみました。

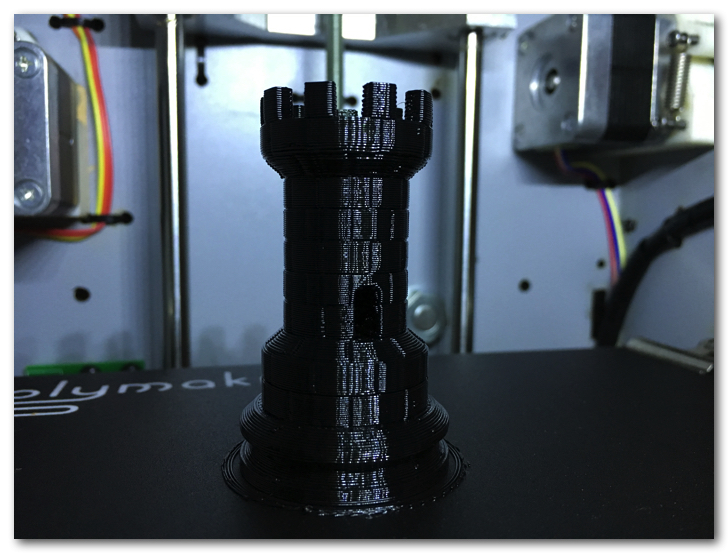
    積層ピッチは 0.2mm、造形スピードは 60mm/s です。

    May 30 20165

    特に設定に気を遣ったつもりはありませんが、表面性状はかなり優秀だと思います。造形スピードを絞ったりリトラクト値をもう少し調整すれば、かなり綺麗な造形が可能だと感じました。

    May 30 20166

    反りや積層間の剥がれも全く見当たりません。

    大型造形を試してみる

    通常、ABS フィラメントは急冷されると収縮が激しく、大きなものをプリントすると反ってしまったり積層間が剥がれてしまったりすることが多いのですが、これだけ反りが少ない ABS フィラメントなら、大型造形も期待できそうなので、やってみました。

    造形したのは下顎骨(ヒトの下の顎の骨)を CT スキャンしたデータを STL データへ変換したものです。

    May 30 20167

    スライサーは Simplify3D 、周りを覆って急冷を防ぐ機能(シールド機能)を使いました。

    反りによるベッドからの剥がれは全く見当たりません。

    May 30 20168

    シールドとサポートを外したのがこちら。

    積層間の剥がれもなく、これまで扱ってきた ABS の中でも最高クラスの性能だと思います。

    現時点で価格は不明

    ハッキリ言ってこれを使ってしまうと他の ABS を使いたくなくなるレベルの高性能さなのですが、気になるのはお値段。

    公式サイトには2016年5月30日時点で値段の表示が無く、1kg でいくらなのか今のところ不明です。

    もし、他と大差ないお値段だったら、3Dプリンタ界隈で爆発的なヒットになる・・・予感がします。

    こちらからは以上です。

  • PolyMaker の 3Dプリンタ用 PVB フィラメントとその表面処理マシンに 199 ドル出資してみたよ

    PolyMaker の 3Dプリンタ用 PVB フィラメントとその表面処理マシンに 199 ドル出資してみたよ

    高品質な 3Dプリンタ用フィラメントを製造・販売している PolyMaker が、PVB(ポリビニルブチラール)のフィラメントとその表面処理マシンのセットをクラウドファンディングサイトにて出資を募っていたので、Super Early Bird 版(100名限定)に出資してみました。

    PolySmooth

    ポリビニルブチラール、というぶっちゃけ馴染みのない樹脂で構成されている3Dプリンタ用フィラメント。

    検索しても情報が少ないのですが、クラレさんが出しておられるモビタールという製品情報によると、

    • 無機物の吸着、基材への接着性が良好
    • 無色透明な皮膜が得られる
    • アルコールに可溶であり、種々の有機溶剤と混和
    • 組成により、他樹脂/可塑剤との高い相溶性を示す
    • 熱可塑性樹脂のため、溶融成型が可能
    • 強靭な皮膜が得られる
    • フェノール樹脂、エポキシ樹脂、イソシアネート、などと水酸基を介し架橋
    • C,H,O からなるポリマーであることから、環境にやさしい

    という、確かに 3Dプリンタ用フィラメントにはうってつけの樹脂に思えます。

    PolyMaker は「ABS のように表面処理が出来て」「臭いが少なく」「ヒートベッドを必要とせず」「サポートが取り外しやすい」点をプッシュしているようです。

    Polysher

    PolySmooth 用の表面処理マシン。イソプロパノールとエタノールの混合液を霧状にして噴霧するのだそう。

    よく ABS フィラメントでプリントした造形物をアセトンで表面処理しているのを見かけますが、アセトンよりも遥かに安全性の高いアルコール系での表面処理なので、ご家庭でも安心して使えそうですね。

    ちなみに ABS や PLA といった既存のフィラメントには使えませんのでご注意を。

    Super Early Bird 版に 199 ドル出資

    日本時間の2016年4月26日午前1時に kickstarter でお披露目されることがわかっていたので、公開と同時に最もお安く製品が手に入る Super Early Bird 版(100名限定)に出資しました。

    Super Early Bird 版は約10分で全て埋まってしまったので、正しい判断でした。

    その後、数時間でプロジェクトは目標額を達成。順調にプロジェクトが進行すれば、今年の9月には製品が届けられる予定になっています。

    日本への送料は80ドルなので、279ドルで フィラメントと表面処理マシンが手に入る予定。

    ちなみに製品化された際は、どうやら499ドルで販売される模様です。

    無事に製品が届いた暁には、またご報告したいと思います。

  • あの研磨が出来る PLA がボンサイラボ認定フィラメントとしてインストアなう!

    あの研磨が出来る PLA がボンサイラボ認定フィラメントとしてインストアなう!

    以前、研磨ができる PLA フィラメントとしてご紹介したボンサイラボ監修のフィラメントが、BONSAI LAB Certify(ボンサイラボ認定)として、ボンサイラボの公式サイトで販売開始されました。

    実は 3月14日には販売開始されていたようですが気が付いていなかった件。ボンサイラボ愛が足りないと反省しました。

    デアゴスティーニのサイトではセット売りしか無かった

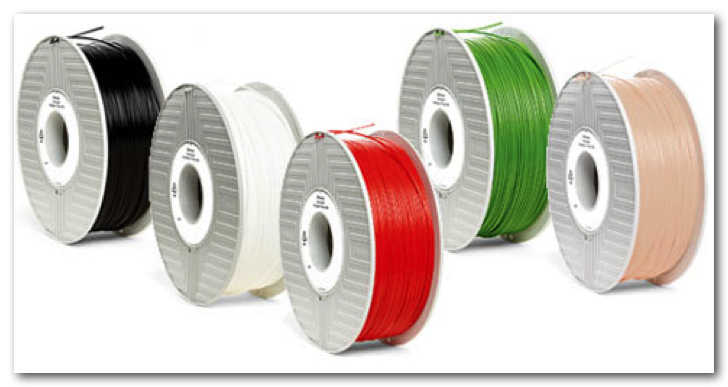
    ボンサイラボ監修ですが、これまで取り扱いはデアゴスティーニのサイトしかなく、5色全てを一度に購入しないといけないセット売りでした。

    それがこの度、ボンサイラボの公式サイトで1色から購入できるように取り扱いが始まりました。やったぜ。

    Mar 23 20161 copy

    安心してください、あのおっぱい、作れますよ。

    他、地味だけど大事なリニューアル点

    今回の目玉はおっぱいフィラメント研磨ができるフィラメントが販売開始された点だと思っていますが、その他にも地味にリニューアルポイントがありました。

    Polymaker のパッケージが刷新

    フィラメントが巻かれているスプール部分がクリアになり、残量がひと目で分かるようになったとのこと。これは BS01 コミュニティの意向を反映された結果だそうです。

    このようないい感じの箱に入って届く模様。

    Mar 23 20161

    さらに、Amazon 等で売られている Polymaker 製のフィラメントが軒並み値上げしていますが、ボンサイラボのサイトではお値段据え置きで提供されるとのこと。代わりに、500g のフィラメントは廃止になり、在庫限りで無くなるそうです。

    フィラメント選びは大事

    安いフィラメントは価格的には魅力的ですが、設定や本体の調整がシビアだったりします。それはそれで 3Dプリンタの特徴や癖をつかむ意味では有用ですが、「俺は3Dプリンタを調整するために3Dプリンタを買ったわけじゃないんだ!」という方も多いと思います。

    ならば、多少高くても高機能なフィラメントを選び、安定した出力を求めるというのも大事な選択肢だと思っています。

    こちらからは以上です。

  • ボンサイラボ様から NinjaTek の新しいフレキシブルフィラメント「Cheetah」のサンプルを頂いたのでテストしてみたよ

    ボンサイラボ様から NinjaTek の新しいフレキシブルフィラメント「Cheetah」のサンプルを頂いたのでテストしてみたよ

    ボンサイラボ様から、NinjaTek が CES2016 で発表した新しいフレキシブルフィラメント、Cheetah のサンプルを頂いたので試してみたお話。

    特徴はフレキシブル・ポリウレタンということで、BS01 のユーザーの方が開発したラバープラスティックフィラメントと方向性は被りますが、Cheetah は ABS と同じ設定で、60mm/secでプリントできるよ、との事。

    ホンマかいな。

    結論から言うとホンマやった

    一般的な ABS フィラメントと同じ設定で大丈夫、ということなので、通常の ABS と同じ程度の温度、ノズル温度230℃、及び ベッド温度 80℃で造形してみました。

    Mar 15 20161

    えーと、申し訳ない、いつものルークを造形するつもりだったのですが、サンプルが少ないことをすっかり忘れて途中でフィラメントが無くなりました(^_^;)

    造形難易度は低いがフレキシブルとしては硬い

    フィラメントの状態では確かにグネグネと柔らかいのですが、実際に造形してみると、いわゆるフレキシブルフィラメント、と呼ばれる種類の中ではかなり硬い部類に入ります。ショア硬度で表すと 98A。

    硬さのおかげで PolyFlex などよりも造形難易度は低いですが、「柔らかさ」を求める場合はちょっと違うな、と感じるかもしれません。

    どちらかというと耐衝撃性を求める場合に重宝しそうだな、と感じました。

    公式サイトにも「Impact resistance 25% greater than ABS」とあるので、開発側も耐衝撃性を目的としていると思われます。

    記事執筆時点では値段がわからないのでなんとも言えないのですが、PolyFlex と同等の価格だとしたら、耐衝撃目的としてはとても良いフィラメントだとは思うのですが、お高いんだろうなぁ〜(^_^;)

    こちらからは以上です。

  • 3Dプリンタ「BS01」のユーザーさんが開発したラバープラスティックフィラメントを試してみたよ

    3Dプリンタ「BS01」のユーザーさんが開発したラバープラスティックフィラメントを試してみたよ

    タイトルの通り、BS01 ユーザーさんが開発した国産ラバープラスティックフィラメント(RPF)を試してみた結果です。

    随分前に結果は出ていたのですが、少し忙しかったのでなかなか更新できませんでした。

    フレキシブルフィラメントだが PLA ベースではない

    柔らかいフレキシブルなフィラメントはこれまで PolyFlex や SemiFlex など色々と試してきましたが、基本的には PLA ベースでした。

    今回試してみたラバープラスティックフィラメントは、熱可塑性ポリウレタン樹脂で出来ているそうなので、これまでのフレキシブルフィラメントと違い、ABS と馴染みやすいという特性があるそうです。

    デュアルノズルでABSと一体したものの造形だけでなく、使用後の加熱したノズルにABSを通すだけでノズルを綺麗にできるメンテナンス性にも優れている、とのこと。

    設定温度はフレキシブルフィラメントの中では高めの設定

    推奨設定温度は 220℃前後。ヒートベッドがあると安心ですが、BuildTak だけでもなんとかベッドには食い付きます。

    今回は ノズル温度 220℃、ヒートベッド温度 60℃ にて造形してみました。

    Mar 07 20162

    実は当初、なかなか造形できなくて、「難しいフィラメントだな・・・」と思っていたのですが、以前書いたドライブギアが磨り減っていたのが原因で、新品に取り替えてからは簡単に造形することが出来ました。

    Mar 07 20161

    造形品質は、PolyFlex と同等かそれ以上かもしれません。

    また、造形後の積層間の接着は非常に強力で、他のフレキシブルフィラメントでは引きちぎれてしまうような力を加えても、ちぎれることはありませんでした。

    注意点

    唯一の注意点は、コスト削減のため、通常販売されているフィラメントのようにスプールに巻かれていない、という点です。造形中にフィラメントが絡まないように注意が必要。

    それ以外はかなり物性としては高い靭性や耐衝撃性、耐摩耗性を備えている優秀なフィラメントだと思います。

    こちらからは以上です。

  • スカルプト(彫刻)できる3Dプリンタフィラメントがすごい

    スカルプト(彫刻)できる3Dプリンタフィラメントがすごい

    3Dプリンタ「BS01」の Facebook コミュニティ経由で知ったのですが、彫刻用のスカルプトクレイ「Cx5」のメーカーが3Dプリンタ用のフィラメントを開発しているようです。なにそれ欲しい。

    スカルプトクレイ Cx5 とは

    原型師としてスポーツ系フィギュアの原型を作ってきたアダム・ビーン氏が、造形用に開発したスカルプトクレイ(彫刻用粘土)。

    その謳い文句は

    Models like clay, tools like plastic, finishes like wax.™

    とあるように、粘土のように造形でき、プラスチックのように装飾でき、ワックスのように仕上げられる、という原型を作る人にとっては夢の様な材料。

    以下の動画のように原型を作れるという代物です。

    https://www.youtube.com/watch?v=8zYkiEOrnKs

    要するに「温かい時は粘土のように扱え、冷めるとプラスチックのように硬くなる」わけですが、あれ、それって「造形する時は温めて柔らかくして、モノを造形する」3Dプリンタと相性がすっごくいいんじゃな〜い?

    というわけで実際に彫刻できる3Dプリンタフィラメントとして開発されているのがこちら。

    https://www.youtube.com/watch?v=XXPrm0-0EV8

    なにこれ欲しい。

    軟化温度は通常のフィラメントよりもかなり低そうなので、例えば BS01 だとファームウェアの書き換えが必要(エクストルーダーを動かせる最低温度が決まっているので)になりますが、フィギュア造形をしている人にとっては夢の様なフィラメントじゃないでしょうか。

    BS01 では使えない可能性もありますが、購入できるようになったら特攻する予定ですのでご期待ください。

  • FABRIAL P フィラメントを BS01 で3Dプリントしてみたよ

    FABRIAL P フィラメントを BS01 で3Dプリントしてみたよ

    JSR の PLA フィラメント FABRIAL P のサンプルをボンサイラボ様より分けて頂いたので、テストプリントした結果を御報告。

    特徴

    • フィラメントが折れないため長時間運転が可能
    • なめらかな造型外観
    • 低反りで大型の造形品が作成可能
    • 造形時のいやなにおいを低減
    • 造形品が高強度で実製品での使用が可能
    • サンドペーパーでの加工が容易、直接カラー塗装も可能
    • 糸引き・ヘッドへの樹脂付着等の造型ミスが少ない

    なのだそう。サンドペーパーでの加工が容易、ということなので、以前お伝えした研磨できる PLA フィラメント、バーベイタム PLA を意識したんでしょうか。

    推奨造形温度は 210℃~250℃ だそうなので、バーベイタム PLA の時と同じ、210℃ で造形してみました。

    造形結果

    いつものルークです。

    Nov 27 20153

    なめらかな造形外観、と謳うだけあります。表面の性状、また垂れにくさなどは、これまでの PLA フィラメントの中でも、1、2を争う実力だと思います。

    Nov 27 20154

    こちらは以前お伝えしたバーベイタムの PLA。白とクリアという違いがありますが、表面の性状はどちらもかなりの高品質です。

    Nov 27 20152

    両者を並べたもの。正直、きちんと管理していなければフィラメントの種類を間違えそうなレベルで両者とも高品質です。

    意外とフィギュアなどの人形向きかも

    表面がかなり綺麗で、さらに研磨できる、という謳い文句なので、フィギュア等の造形物に向いているかもしれません。

    というわけで、こちらのデータを造形。

    http://www.thingiverse.com/thing:698413

    Nov 27 20156

    いつものおっぱいだと思ったそこのアナタ!残念だったね!

    Nov 27 20155

    問題なく造形完了。

    Nov 27 20151

    サポートを外しただけの状態。確かに表面はかなり綺麗に仕上がります。

    研磨に難あり

    サンドペーパーでの加工が容易、という謳い文句ですが、正直な話、サンドペーパーでの研磨は大変です。簡単に言うと、硬いんです。

    バーベイタム PLA をサンドペーパーで研磨した時に比べると、明らかに硬いのでサンドペーパーでは時間がかかりすぎて気が遠くなりそうでした。

    しかし、逆を言えば硬いので、リューターなどの機械加工とはとても相性が良いです。一般的な PLA だとなかなか機械研磨は難しいのが現実ですが、このフィラメントはそれが可能です。むしろ、その辺の安い ABS フィラメントよりも機械加工との相性は良いかもしれません。

    まとめ

    ご覧のとおり、かなりの高品質フィラメントであることは間違いありません。

    あとは、値段、でしょうか。実は単価がいくらなのか知りません(^_^;)

    高品質だけど高価格、だとあまり普及しない・・・んじゃないかなぁ。

  • 3Dプリンタのノズルを綺麗にするだけの専用フィラメントを試してみたよ

    3Dプリンタのノズルを綺麗にするだけの専用フィラメントを試してみたよ

    熱積層方式の 3Dプリンタを使っていると必ず遭遇するのが「ノズル詰まり」という現象です。

    これはフィラメントを一度溶かしてノズルから排出させ再度固めるという熱積層方式特有の問題で、ノズルが詰まると当然プリントできなくなりますし、詰まるまではいかないけどもノズル内部にフィラメントのカスのようなものが溜まっていくと、ノズルから正しい量のフィラメントが出てこなくなり造形物がスカスカになったりします。

    私個人は頻繁にノズルの清掃を行っているおかげかこれまでに「詰まった」経験は無いのですが、フィラメントの種類によっては妙にノズル内部にカスが残ったりすることがありました。

    そこでフィラメントメーカーである 3DOM から発売されたノズルを綺麗にするためだけのフィラメント、「Dyna-Purge® 3D Clean™」を購入して試してみましたのでご報告します。

    Oct 29 20151

    本体価格<送料

    海外サイトから直接購入したのですが、Dyna-Purge® 3D Clean™ が 10.95ドル、メール便による送料が 12.70ドルでしたので、もったいないと思う方は大量に購入したほうが良いと思います(^_^;)

    とりあえず試してみたいんだけどな・・・という方は、id.arts さんが「少量からフィラメントを試せるサービス」を行っているので、こちらから購入するのもありかと。

    中身は思ったより入っている

    Oct 29 20157

    公式サイトの画像だとなんか本数が少なく見えますが、思ったより入っていました。数えてみたら 296 本。なにその中途半端な数。

    カスの残りやすいフィラメントを挿入

    これまでの使用経験の中で、最もカスが溜まりやすいと思われるフィラメントをまず挿入。メーカーは敢えて言いません。

    Oct 29 20158

    このショッキングピンクのようなフィラメント、発色はとても良いのですが、ノズルに着色料のようにカスが残って、次のフィラメントにしばらく色が着くという悲しいデメリットが。

    Dyna-Purge® 3D Clean™ を挿入

    まずは、ノズル温度を 230℃ に設定。

    私がメインで使っている 3Dプリンタ「BS01」はノズル部分とフィラメントを送り出すエクストルーダー部分が離れている「ボーデンタイプ」と呼ばれるものなので、一本一本が短い Dyna-Purge® 3D Clean™ をそのまま挿入して送り出すことは出来ません。

    なので、まずはエクストルーダーからノズルに繋がるチューブを外して・・・

    Oct 29 20156

    Dyna-Purge® 3D Clean™ を挿入し、そのままチューブを戻したら、エクストルーダー側から別のフィラメントを通常と同じように挿入して、チューブ内で後ろから Dyna-Purge® 3D Clean™ を送り出す、という方法をとりました。

    清掃開始

    Oct 29 20155

    ノズルから Dyna-Purge® 3D Clean™ が出てきた直後。明らかに前のフィラメントの色が出てきています。

    Oct 29 20154

    エクストルーダーで 10cm 送り出した状態でもまだ前のフィラメントの色が出てきています。

    Oct 29 20153

    エクストルーダーで 15cm ほど送り出した状態。ようやく前のフィラメントの色が無くなり、Dyna-Purge® 3D Clean™ そのものの色になりました。

    Oct 29 20152

    20cm 以上送り出すと、次のフィラメントが出てきました。もっとわかりやすい色にすればよかったですが、シルバーのフィラメントがきちんと出てきました。ピンク色は完全にノズル内から消えてくれたようです。

    まとめ

    BS01 にはノズルを清掃するための「ノズルパージキット」が最初から付いているので、今までそれを使って綺麗にしてきたのですが、他の 3Dプリンタだとそのような清掃用キットが付いていないものもあるので、ノズルを清掃する目的としては 100点を出して良いものだと思います。

    これまで「カスが結構溜まりそうなんだよなぁ・・・」と敬遠していたフィラメントの在庫も、これで解消されそうな予感。

    こちらからは以上です。

  • 週刊マイ3Dプリンターのボンサイラボ監修!研磨が簡単にできる高性能 PLA フィラメント!

    週刊マイ3Dプリンターのボンサイラボ監修!研磨が簡単にできる高性能 PLA フィラメント!

    事の発端

    2015年5月、ボンサイラボ様より極秘の任務を頂戴致しました。

    「三菱化学グループのバーベイタムさんと共同開発している新しいフィラメントを試してもらえないか」と。

    テスト結果はずっとボンサイラボ様との秘密のやり取りだったのですが、デアゴスティーニのサイトでこのフィラメントが予約販売され始めましたので、ボンサイラボ様の許可を得て、テスト時の結果を公表致します。

    結論先に言っちゃうけど、とってもとっても凄いフィラメントです。

    6月にまずはクリアをテスト

    2015年6月、色の付いていないクリアなフィラメントのサンプルを頂いたので、テスト開始。

    推奨造形温度は 200〜220℃ ということだったので、その中間の 210℃ でテスト造形。積層ピッチは 0.3mm。

    Oct 09 201517

    美しい・・・。

    3Dプリンタをあまり扱ったことのない方にとっては何が?と疑問に思われるかもしれませんが、まず、設定にそれほど気を使っていないのにもかかわらず、垂れと糸引きがほとんどありません。

    垂れというのは角度のある部分に出やすい、材料を一度溶かして積み上げていく熱溶解積層法式では起こりがちな造形物表面の問題。

    Oct 09 2015111

    垂れを防止するには造形温度を調整したり、射出された PLA フィラメントを急冷させたりするのですが、特に何も考えなくても上記画像のような垂れはほとんど発生しませんでした。

    また、糸引きというのは3Dプリンタのノズルが造形物の離れた場所に移動する際に余剰なフィラメントが出てしまって起こる問題。

    Oct 09 201521

    糸引きを防止するためには造形温度を調整したり、リトラクトの設定値を調整したりするのですが、こちらも特に何も考えなくても糸引きがほとんどありませんでした。

    フィラメントとしてかなり優秀な部類、少なくとも私が試した PLA の中では最も優秀な性能です。

    透明度も素晴らしく、これまで最も透明度が高かったスチレン・ブタジエンフィラメントと比べても遜色ない透明度があります。

    Oct 09 201518

    左が今回のフィラメント、右がスチレン・ブタジエンフィラメント。スチレン・ブタジエンフィラメントのほうが僅かに透明度が高いです。

    透明度が高いので、コップを造型してみました。

    Oct 09 201516

    美しい・・・。

    Oct 09 201515

    透明度だけでなく、光沢もあるのが優秀な証拠。

    Oct 09 201519

    わかりにくいけど水を入れてみました。

    水を入れてもこぼれないコップが作れる。そう、BS01 ならね。

    7月に白と黄色をテスト

    そして2015年7月に、先ほどのクリアに色を付けたフィラメントのサンプルを頂きました。白と黄色。

    クリアと全く同じ設定条件でテスト造形。

    Oct 09 201514

    アーチになっている部分だけ少し垂れましたが、ここは他のフィラメントでもよく垂れる部分なので、ちょっと設定を調整すれば良いレベルです。

    Oct 09 201512

    先ほどのクリアと並べてみるとこんな感じ。

    他のフィラメントだとクリアに比べて色が入るとフィラメントの性質が落ちたりするものもありますが、全くそんなことは無く。むしろちょっと良くなってるんじゃないかというレベルで性能の良いフィラメントです。

    同じく「高機能フィラメント」に分類される PolyPlus の黒と比べてみても全く遜色ない出来栄え。

    Oct 09 201513

    でも、私がこのフィラメントを「最も優秀」と称する理由は、表題の通り、その研磨性にあります。

    研磨性の良さに気付いたのは8月

    2015年8月、ボンサイラボさんから「サンプルフィラメントを使ってこの3Dモデルをプリントしてもらえませんか」と依頼があり、快く引き受けて造形、どうせなら綺麗に仕上げてやろうとちょっと磨いてみたところ、その研磨性の良さを発見。

    一般に PLA フィラメントで造形された出力物は ABS フィラメントと比べて切削・研磨性に劣り、当ブログでも「研磨できないのならコーティングすればいいじゃない」と試行錯誤してきましたが、この PLA フィラメントはそんな努力を軽く飛び越えてとんでもない研磨性を備えてくれました。

    Oct 09 201511

    例えばこんな感じの造形物上面の溝も・・・

    Oct 09 201510

    簡単に研磨できます。

    これまで「研磨できる PLA フィラメント」というのは自分が知るかぎりでは PolyMax だけでしたが、この研磨性の良さは PolyMax を遥かに凌ぐものです。

    「これ、研磨できますよ」とボンサイラボさんに伝えたところ、開発側は研磨性に関しては認識していないとのことでした。

    狙わずにこの研磨性を出すってどんだけ優秀な開発陣やねん。

    研磨が容易ということは塗装も容易

    PLA は塗装するのもなかなか困難でした。積層痕が残っている状態だと当然、以下の写真のように塗装のノリも悪いので、表面にコート剤を塗ったりパテで補修したりと、多くの方が色んな方法を試してきました。

    Oct 09 20159

    でも研磨ができるということは表面処理をしなくても塗装のノリが良い、ということ。

    Oct 09 20158

    うん、ごめんね。塗装に関してはマジで素人なんだ。塗装が下手とかそういうツッコミはマジ勘弁です。

    でも、研磨した部分の塗装が楽なのは本当です。塗装技術の高い人なら、サーフェイサーとか塗布して綺麗に塗れると思います。

    今回塗ったのはアクリルガッシュです。アクリル塗料が乗れば、ラッカー系塗料やエナメル系塗料も乗ると思っています。理屈としては、ラッカー系塗料は溶剤を含んでいるので、下地を溶かして食い付くきますが、水性アクリル塗料は下地を基本的に溶かさないので、アクリルが乗るならラッカーは乗るし、エナメルも乗ると思っています。たぶん。

    前述しましたが塗装に関してはマジで素人なので詳しい方、ツッコミお願い致します。

    10月、秘密解禁と共に新色をテスト

    10月、デアゴスティーニのサイトで予約販売が開始されたのと同時に、デアゴスティーニ限定色「うすだいだい色」の最終サンプルを頂いたので、それもテストしてみました。色は2種類。このうちどちらかが製品になるそうです。

    セクシー注意。

    Oct 09 20154

    今は「肌色」と言わないそうですが、我々世代にはこの色は「肌色」なので、この色を活かせる3Dモデルデータを造形してみました。

    セクシー注意。

    Oct 09 20152

    どのご家庭にもある塗装済みのおっぱいと比較してみました。そのままでもなかなか良い発色です。

    Oct 09 20153

    サンプルとして頂いたもう一色もいい感じの発色ですが、BS01 のコミュニティ内でも先ほどの色のほうが人気でした。私もそう思います。

    セクシー注意。

    Oct 09 20155

    塗装済みの脚と比べてみたのがこちら。

    そして、300番のサンドペーパーのみで研磨してみたのがこちら。

    Oct 09 20151

    画像右側の積層痕がほぼ消えているのがおわかりでしょうか。デジカメのマクロ機能で撮影しているので、うっすらと積層痕が見えますが、指で触るレベルでは完全にツルツルです。

    300番のサンドペーパーだけでこれだけ研磨できるので、「PLA だけど研磨できる」と明言してしまって良いと思います。

    まとめ

    デアゴスティーニのサイトではこのバーベイタムのフィラメントとユニチカのフィラメントの二種類が売られていますが、ボンサイラボ推奨のフィラメントはバーベイタムのほうです。お間違えなく。

    最後に。

    「安心してください、研磨できますよ。」

    ごめん、これが言いたかったんだ。
  • フィラメント使用履歴・在庫の備忘録

    フィラメント使用履歴・在庫の備忘録

    これまでに使ってきたフィラメントの使用履歴・備忘録です。忘れっぽいのでこんなことでもメモしておかないと(^_^;)

    思った以上に使ってきたフィラメントが多いのと、眠っているフィラメントが多すぎた件。

    使用済

    種類色解説残量
    PLAグレー(bonsailab 初期取り扱い品)無し
    PolyPlusクリア(bonsailab 取り扱い品)無し
    PolyPlusホワイト(bonsailab 取り扱い品)無し

    使用中

    種類色解説残量
    PLAシルバー(bonsailab 初期取り扱い品)少量
    ABSイエロー(bonsailab 初期取り扱い品)少量
    ABSホワイト(bonsailab 取り扱い品)少量
    PolyFlexホワイト(bonsailab 取り扱い品)充分
    PolyPlusブラック(bonsailab 取り扱い品)充分
    PET+ブルーMadeSolid 製少量
    PET+クリアブルーMadeSolid 製少量
    SB17クリアムトーエンジニアリング製少量
    PLAピンクColorFabb 製少量
    PLAブルー3DOM 製少量
    LAYFOMM 40ホワイトFormFuture 製充分
    LAYFOMM 60ホワイトFormFuture 製 充分
    GELLAYホワイトFormFuture 製充分
    PolySuppotホワイト(bonsailab 取り扱い品)少量
    bronzeFillブロンズColorFab 製少量
    CopperFillカッパーColorFab 製少量
    ABSホワイトStep3D 製少量
    FilaFlexゴールドRecreus 製少量
    PLAレッド不明少量
    Oliospecホワイト不明充分
    ABSブラウン(bonsailab 取り扱い品)充分
    ABSグレー(bonsailab 取り扱い品)充分

    未使用

    種類色解説残量
    PLAレッド(SCOOVO 純正品)未開封
    ABSベージュ(bonsailab 取り扱い品)未開封
  • 3Dプリンタ「BS01」を使い始めてちょうど一年経ちました

    3Dプリンタ「BS01」を使い始めてちょうど一年経ちました

    2013年12月24日 にクラウドファンディングサイト「kibidango」にて出資を募っていた国産の超小型3Dプリンタ「BS01 BONSAI Mini」に出資し、ABS/PLA 組み立てモデル、いわゆる「初代 BS01」を手に入れたのが、2014年3月24日。

    そこからちょうど一年経ちました。

    一年経った今、手に入れた時と比べてどう変わったのか、何をしてきたのか、どんなことが起こったのか、この一年を振り返ってみたいと思います。

    一年を振り返る

    組み立てが終わり最初の頃の造形

    IMG_0183

    組み立てが終わり、調整がある程度済んだ頃、2014年3月31日時点での造形物。

    改めて見てみると、全くの無改造状態でここまで綺麗に造形できているって凄いことだと思います。

    フレキシブルフィラメント初体験

    10177233_570582769715864_3111370938255337542_n

    2014年4月9日、フレキシブルフィラメント「PolyFlex」を初体験。

    フレキシブルなフィラメントは口腔ケアへの応用をずっと視野にいれており、ここから様々なフレキシブルフィラメントを試していくことになりました。

    有料スライサーソフト Simplify3D を購入

    140ドルの有料スライサーソフト「Simplify3D」を購入。

    正直、悩んだ末での買い物でしたが、購入以来の 3Dプリントはほぼ全て Simplify3D を使い続けているくらい、買って良かったと思っています。

    PET フィラメント初体験

    IMG_0222

    2014年5月3日、PET フィラメント「PET+」を初体験。

    フレキシブルフィラメントほどではないですが、若干柔らかく、まさにペットボトルと同じ感じ。表面の光沢は試した全てのフィラメントの中で最も美しいと思いました。

    リフレッシュプラン被験者第一号になる

    2014年7月4日、BS01 のリフレッシュプランを受けました。

    BS01 をオススメできる理由のひとつとして、このリフレッシュプランの存在は欠かせません。

    自分で組み立てても、完成版を手に入れても不具合を生じたらリフレッシュプラン!不具合を生じたらリフレッシュプラン!

    大事なことなので二回言いました。

    ちなみにボンサイラボさんからお金貰ったりしてないです。ほんとです。

    ブロンズ含有フィラメント初体験

    写真 2014-07-31 22 39 58

    2014年7月31日、ブロンズ含有フィラメント「bronzeFill」を購入してみました。

    金属含有フィラメントはこれ以降も「copperFill」「brassFill」とリリースされており、また他のメーカーもどんどん似たようなフィラメントを開発しているので、今はまだまだお高い部類のフィラメントですが、今後安くなってくれればいいな、と思っています。

    BS01 が BS01+ としてリニューアル

    2014年11月11日、我々初代ユーザーを始め、その後順調に増加していった BS01 ユーザーの意見やテストなどを参考に、BS01 がリニューアル。

    初代ユーザーとしては嬉しい限りです。

    BS01 を歯医者仕様に

    写真 2014-11-29 21 17 06

    2014年11月29日、BS01 を歯医者仕様に改造。

    我ながらお前は何をやっているんだと思った。

    施してきた様々な改造を公開

    2014年12月14日、それまで初代 BS01 に施してきた改造を公開。

    思えばいろんな改造を施してきたものです。

    正体不明のフレキシブルフィラメントを試す

    IMG_0430 copy

    2015年1月15日、オリオスペックにて販売されていた正体不明のフレキシブルフィラメントを購入。

    正体は中国製のフィラメントでしたが、思った以上に望んでいた性能が得られ、購入してよかったフィラメントのひとつです。

    約6万円と約300万円の3Dスキャナの性能を比べる

    2015年1月19日、歯科用の業務用スキャナと、個人向けの安物スキャナの性能を比べてみました。

    なかなか悲しい現実を突きつけられる一方、今後個人向けも業務用に近い性能のものが出てきてくれることを期待しています。

    BS TOY の発表

    子供向け 3Dプリンタ「BS TOY」の開発がボンサイラボから発表されました。

    今後の購入リストのひとつに入っております。

    特殊フィラメント PORORAY を初体験

    Jan 30 201510

    2015年2月4日、造形後に水につけると柔らかくなる特殊フィラメント「POROLAY」3種類を初体験。

    なかなか使いドコロが難しそうなフィラメントでしたが、フィラメントの種類だけアイディアも生まれると私は思っています。

    フレキシブルフィラメント「SemiFlex」初体験

    10960044_738197732954366_4829276553921010937_o

    2015年2月10日、ボンサイラボ様から頂いたフレキシブルフィラメントを試してみました。

    この頃になると、フレキシブルといえば私、と BS01 コミュニティ内で呼んで頂ける程度にはなってきました。

    スチレン・ブタジエン樹脂のフィラメントを初体験

    10847677_742196382554501_5656356510704469664_o

    2015年2月15日、ムトーエンジニアリングのスチレン・ブタジエン樹脂のフィラメントを試してみました。

    BS01 を手に入れた頃は、フィラメントといえば ABS と PLA、という状況でしたが、この一年でそうも言えない状況になってきましたね。

    振り返ってみて

    こうしてまとめてみると、いろんなことがありました。

    もしかしたら、3Dプリンタが成長する一番よい時期に BS01 と出会えたのかもしれません。

    今後、BS TOY も購入予定ですし、今後とも宜しくお願い致しますボンサイラボ様。

  • ムトーエンジニアリングのスチレン・ブタジエン樹脂のフィラメントを BS01 で3Dプリントしてみたよ

    ムトーエンジニアリングのスチレン・ブタジエン樹脂のフィラメントを BS01 で3Dプリントしてみたよ

    ムトーエンジニアリング社から透明度の高い軟性樹脂として発売されたスチレン・ブタジエン樹脂フィラメント SB17クリア をボンサイラボ様からサンプルとして分けていただいたので、テストしてみました。

    透明感の高いフィラメント

    こちらが実際のフィラメント。

    Feb 14 20151

    かなり透明度は高いです。フィラメントの状態でここまで透明とは思いませんでした。透明系はこれまで PolyPlus のクリアを使ったことがあるのですが、フィラメントはここまで透明感はありませんでした。

    造形してみる

    ノズル温度 230〜240℃、ベッド温度 80〜90℃ というのが公式設定温度ですが、BuildTak 有りの場合、ベッド温度は 50〜60℃ で充分だと思います。ただし、急冷すると ABS のように反っていく傾向にあるため、ベッドへの接地面積が小さい造形物の場合は、ヒートベッド無しというのは難しいと思います。

    Feb 13 20153

    まずは透明感を感じるために Vase モードにして造形。Vase モードにすると積層間の移動がなく完全に一筆書きで造形をするため、壁一枚での造形になります。

    Feb 13 20152

    クリア系にありがちですが、実際に造形すると空気が混じるためか透明感が若干落ちます。それでも充分な透明感だと思います。

    Feb 13 20151

    積層の接着はわりと優秀で、水を入れても漏れることはありませんでした。

    10847677_742196382554501_5656356510704469664_o

    有名なルークも中の階段構造がうっすらと透けて見えます。

    ネックなのは値段

    500g で税込 12,960 円、というのは正直かなり高い部類のフィラメントだと思います。

    造形品質は美しく、耐衝撃性も兼ね備えており、さらに ABS や PLA フィラメントのように吸湿しないので、需要は大きいと思いますが、もう少しお求めやすいお値段になればなぁ・・・と個人的には思いました。

    こちらからは以上です。

  • NinjaFlex よりも対衝撃性や造形精度を高めたフレキシブルフィラメント「SemiFlex」を試してみたよ

    NinjaFlex よりも対衝撃性や造形精度を高めたフレキシブルフィラメント「SemiFlex」を試してみたよ

    ボンサイラボ様からサンプルとして「SemiFlex」を頂いたので、さっそく試してみました。

    とりあえず造形してみる

    これまで「PolyFlex」や「Oliospec で販売されていた謎のフレキシブルフィラメント」や「PORORAY」のようなフレキシブルフィラメントを試してきましたが、それらは基本的に「白い」フィラメントでした。

    今回頂いたサンプルは「Fire」と名の付いた赤いフレキシブルフィラメント。まずは、PolyFlex の設定を基本にして造形。

    10968210_737679616339511_4917645650465230112_n

    写真の明るさも失敗ですが、造形も失敗。ある程度は予想してましたが、ノズルからの吐き出しが細い上に、PolyFlex の優秀なフィラメント同士の接合力に比べるとそれも弱い感じ。なので層の間はスカスカです。

    10960044_738197732954366_4829276553921010937_o

    そこでスライサーの設定の「フィラメントの太さ」を「1.75」から「1.5」にして造形。

    もう少し突き詰めればさらに綺麗になりそうですが、今回はサンプルなのでこれで良しとしましょう。

    他の造形サンプル

    10272653_738613049579501_8623307474388541133_o

    やわらかい、ということで、やわらかさをお伝え出来そうな感じのものを造形。

    10873007_738613316246141_7160036968589827189_o

    やわらかいって素敵ですよね(何が

    10497462_738685906238882_1649700547356342905_o

    最後に今年の干支である羊を造形して頂いたサンプルが無くなりました。

    まとめ

    フレキシブルフィラメントとしては、PolyFlex よりも若干やわらかい程度でしょうか。

    今回は、造形温度210度、フィラメントの径を1.75から1.5に設定して造形しました。造形速度は綺麗に出力したい場合、10〜15mm/s が良いと思いますが、30mm/s でも造形失敗にはなりませんでした。

    造形のしやすさでは PolyFlex のほうに軍配が上がると思いますが、表面の光沢感や何よりも「色」が付いていることにより、PolyFlex よりも綺麗に感じます。

    色付きの PolyFlex が出たらその差がはっきりとしそうですが、今回はここまで。

  • ロストワックス鋳造法に使えるという3Dプリンタ用フィラメントが歯科関係者からすると「うーん・・・」な話

    ロストワックス鋳造法に使えるという3Dプリンタ用フィラメントが歯科関係者からすると「うーん・・・」な話

    ロストワックスの代わりとして使える、という目的で作られているフィラメントのようなのですが、鋳造が身近な存在である歯科関係者からすると「え、それって必要なの・・・?」と思ったので私なりの考えを書いてみました。

    ロストワックスに使えるMOLDLAYフィラメント | WEEKEND MAKERS lab

    そもそもロストワックスとは

    ロストワックスとは、ロウで原型を作り、周りを鋳砂で覆い固め、ロウを溶かして除去することによってできた空洞に金属を流し込むことで鋳物をつくる手法。

    同じような方法は古くから仏像やお寺の鐘を作る方法として存在していました。

    ロストワックスに用いられるワックス(蝋)はほとんどが融点100度を超えないものが使われ、それ以上の温度の炉に入れておくことでワックスは完全に焼却され鋳型として機能します。

    ロストワックスに使えるという MOLDLAY

    MOLDLAY フィラメントはロストワックスの代わりに使う、ということなのですが、炉に入れて270度まで熱していくと完全に除去される、とのこと。

    一見、ワックスの溶ける温度よりも高いので「代わりにならないのでは?」と思われると思いますが、金属を鋳込む場合は、溶かした金属の融点とほぼ同じ温度まで鋳型を熱するので、低融点金属で無い限り、大抵の場合は鋳型は最終的に数百度まで熱せられるため、ワックスも MOLDLAY フィラメントも同じように溶かされるはずです。

    何が「うーん・・・?」なのか

    前述しましたが、低融点金属でもない限り、鋳型は少なくとも数百度に熱するんです。

    ということは、別に MOLDLAY フィラメントでなくても、現状のほとんどの 3Dプリンタ用フィラメントは焼却されてしまうんです。

    つまり、どのフィラメントでもロストワックスの代わりになってしまうんです。

    つまるところ、MOLDLAY フィラメントは「低融点金属を鋳造する場合にしか有効でない」んです。

    それってターゲット層が凄く狭いと思うんですよ。個人でワックスを削ったり盛ったりしてアクセサリーを作ったりする人は多いと思いますが、そのほとんどは貴金属で鋳造することを選択すると思いますので、そうなるとこの MOLDLAY フィラメントは全く役に立たないんです。

    ちなみに業務用ならば、ワックス3Dプリンタは既に高精度のものが存在しますし、光造形式3Dプリンタは既にジュエリー業界でロストワックスの代わりとして使われています。

    なので、この MOLDLAY フィラメントがどこをターゲット層にしているのかよくわからなくて、「うーん・・・?」というわけなのです。

    MOLDLAY よりも個人的に欲しいフィラメント

    銀粘土フィラメントです。シルバークレイって一時期流行りましたよね。粘土みたいにこねこね形作って、焼くことでシルバーアクセサリみたいになる粘土。

    あれが欲しいなぁ・・・と。

    ロストワックスよりもよっぽど簡単で 3Dプリンタにあっているんじゃないかと思います。

  • 【追記あり】造形後に水につけると柔らかくなる特殊フィラメント「POROLAY」3種類を試してみたよ

    【追記あり】造形後に水につけると柔らかくなる特殊フィラメント「POROLAY」3種類を試してみたよ

    ボンサイラボ様からサンプルとして頂いた「POROLAY」という特殊なフィラメント。「POROLAY LAYFOMM 40」「POROLAY LAYFOMM 60」「POROLAY GELLAY」の3種類で、普通のフィラメントと違い多孔質構造をしており、プリント後は硬いままですが、水に浸すと水を吸って柔らかく変化するという不思議なフィラメント。水溶性であるPVA(ポリビニルアルコール)が溶解し、ゴム状のエラストマーが残るため、スポンジのように変化するのだそう。

    発明したのは世界ではじめて木質フィラメント LayWood を開発したドイツの発明家カイ・パーシー氏。

    とりあえず造形してみる

    3Dプリンタ「BS01」で造形。

    Jan 28 20154

    同じような「白いフィラメント」と並べてみました。

    左から「PolyPlus 白」「PolyFlex」「オリオスペックが販売していたフレキシブルフィラメント」「POROLAY LAYFOMM 40」「POROLAY LAYFOMM 60」「POROLAY GELLAY」です。

    このうち「PolyPlus」だけはフレキシブルフィラメントの分類から外れます。

    造形結果:LAYFOMM 40

    Jan 28 20153

    POROLAY LAYFOMM 40 の造形結果。フィラメントは最初から少し柔らかく、軟らかいフィラメントにありがちな問題「ノズルからの排出が異様に細い」が発生したので、スライサーの設定でフィラメント径を「1.7」にしてとりあえず造形を完了。

    造形結果:LAYFOMM 60

    Jan 28 20152

    POROLAY LAYFOMM 60 の造形結果。このフィラメントは造形がかなり難しく、安定して造形するのがなかなか大変でした。やはりノズルから細く排出されてしまうため、フィラメント径を「1.55」と設定し、なんとか造形しました。もう少し本当は詰めたいところですが、とりあえず。

    造形結果:GELLAY

    Jan 28 20151

    POROLAY GELLAY の造形結果。3つの中では最も造形が簡単で、表面もかなり綺麗な感じがします。少し黄色味があるのが特徴。ほぼ通常の PLA と同じ設定で造形できました。

    造形物を水に浸す

    Jan 30 201509

    水に浸してみます。

    Jan 30 201511

    一晩漬け込んだものがこちらに。

    Jan 30 201510

    一晩漬け込んだ POROLAY LAYFOMM 40。もはや「フレキシブル」と呼べるレベルの柔らかさではなく、ほぼクッションです。

    Jan 30 20159

    一晩漬け込んだ POROLAY LAYFOMM 60。これは「フレキシブル」と呼べるレベルの硬さを保っており、指でぐにゃぐにゃと押す潰すことが出来る程度です。PolyFlex より若干硬い感じ、でしょうか。

    Jan 30 20158

    一晩漬け込んだ POROLAY GELLAY。POROLAY LAYFOMM 40 よりもぐんにゃり感は少ないですが、ジェル感はあります。若干ベタベタするかもしれません。

    Jan 30 20157

    POROLAY GELLAY は壁の薄い部分で伸びてしまいました。ただ、伸びているだけで実際にはつながっています。他の2種類には無い特徴でした。

    Jan 30 20156

    POROLAY LAYFOMM 40 を潰してみた感じ。ほぼ潰せますが、若干の弾力があります。

    Jan 30 20155

    POROLAY LAYFOMM 60 を潰してみた感じ。かなり力を入れても完全には潰れない感じ。PolyFlex に近い感覚です。

    Jan 30 20154

    POROLAY GELLAY を潰してみた感じ。POROLAY LAYFOMM 40 に近い感じですが、やはり若干ベタつきます。

    Jan 30 20151

    POROLAY LAYFOMM 40 を「縦に」潰してみた感じ。もはや原型とは何だったのか。

    Jan 30 20152

    POROLAY GELLAY を「縦に」潰してみた感じ。POROLAY LAYFOMM 40 もそうですが、これだけ潰しているのに積層は簡単に剥がれたりしません。

    Jan 30 20153

    これが一晩漬け込んだ直後の状態。POROLAY LAYFOMM 40 と POROLAY GELLAY は自重に負けて曲がってしまっていました。原型を保っているのは POROLAY LAYFOMM 60 のみ。

    Feb 03 20153

    先ほど潰した POROLAY LAYFOMM 40 と POROLAY GELLAY は元に戻る弾力が足りないためか、もはや原型を保っていません。

    Feb 03 20152

    写真の程度の暑さなら、普通のハサミでも切れるレベルです。

    Feb 03 20151

    注意すべき点は、フレキシブル系のフィラメントに比べると、明らかに引っ張り強度が弱いこと。水に浸して軟らかい時はもちろんですが、一度水に浸して乾かした後はさらに引っ張り強度が弱くなります。ただし、約2週間水に浸しっぱなしの物でも、完全に水に溶けるようなことはありませんでした。

    まとめ

    「フレキシブル系フィラメント」の分類には含められない特殊な材料だと思います。

    有効な用途が思いつかないのが正直な話ではありますが、他のフィラメントとは全く異なる、独特のジャンル、のフィラメントだと思います。

    「水以外の液体に浸すことでまた別の感じになる」ということなので、その辺を現在試験中です。

    というわけで、今回は以上です。

    追記

    薄い部分がビローンと伸びていた GELLAY。完全に乾燥したら、かなり脆くなることが判明しました。

    10835282_740609506046522_149132063677052790_o

    とりあえず、薄い部分はまったくもって無理だと思います。

  • オリオスペックが販売する中国産のフレキシブルフィラメントでプリントしてみたよ

    オリオスペックが販売する中国産のフレキシブルフィラメントでプリントしてみたよ

    オリオスペックが販売している正体不明のフレキシブルフィラメントを注文してみたのですが、本日届きましたのでテストプリントしてみました。

    正体は相変わらず不明

    オリオスペックの中の人からは「中国産です」との回答は頂いたものの、製品名など詳しいことは結局わからないこのフィラメント。

    ブログにコメントを下さった方の情報によると「Ninjaflex」の偽物として中国で売られているものではないか、ということなのですが、それなのかどうかも不明。ともかく、正体はわからないままプリントしてみることにしました。

    オリオスペックが提示しているプリント推奨温度は 210度から 250度、とのことでしたので、とりあえず 220度にして 造形速度 30mm/s にて 3Dプリンタ「BS01」にて造形。

    Simplify3D__Licensed_to_Isamu_Kasuya_ (1)

    造形したデータは3Dデータとしては有名なルーク。

    思った以上に柔らかい

    比較対象として、同じくフレキシブルフィラメントである PokyFlex をほぼ同条件で造形したものと比較してみました。

    IMG_0434 copy

    左が PolyFlex、右が今回のフレキシブルフィラメントです。

    糸引き、ダマが多いように思いますが、この辺りは温度設定とリトラクションの設定を詰めれば解消されるのではないかと思います。

    フレキシブルフィラメントなので肝心の「柔らかさ」ですが・・・

    IMG_0429 copy

    こちらは PolyFlex。柔らかいのは間違いありませんが、形が変わる程度。

    IMG_0430 copy

    こちらが今回のフィラメント。ぐにゃ〜!って感じで柔らかいです。

    IMG_0431 copy

    屋上部分も、PolyFlex ではこのように円が楕円になる程度ですが・・・

    IMG_0433 copy

    ほぼ潰れるレベルでぐにゃり。

    「柔らかさ」だけでみれば PolyFlex より優秀だが・・・

    ハッキリ言って購入した際はここまで柔らかいとは思ってもみませんでした。嬉しい誤算というやつですね。

    ただ、柔らかいという点だけが、同じフレキシブルフィラメントである PolyFlex よりも優れていると言える部分で、他の点に関しては完全に PolyFlex の方に軍配があがると思います。

    というのも、PolyFlex は引きちぎろうと引っ張ってもそう簡単に千切れない程度の靭性を備えており、またフィラメント同士の食い付きもよく、造形したものに力を加えても簡単には壊れたりしません。

    ところが今回のフレキシブルフィラメントは柔らかさは素晴らしいですが、引き千切る力に弱かったり積層面同士が剥がれやすかったりと、総合的には PolyFlex よりも劣ると言わざるを得ません。

    ただ、医療関係者には「柔らかさ」を求めている方が多いので、この「柔らかさ」はそれだけで利点といえば利点だと思います。少なくとも、私にとっては利点でした。

    あとは、このフィラメントの正式な製造会社と商品名がわかれば完璧なんですが(^_^;)